Як запобігти тріщинам: кращий спосіб обробки гальмових колодок
Обробка гальмових колодок – це справа балансу. Якщо піддати фенолітну смолу занадто високій температурі занадто швидко, гази всередині починають „панікувати“. Вони намагаються вислизнути одночасно, що призводить до утворення безлічі дрібних отворів та тріщин на поверхні колодки.
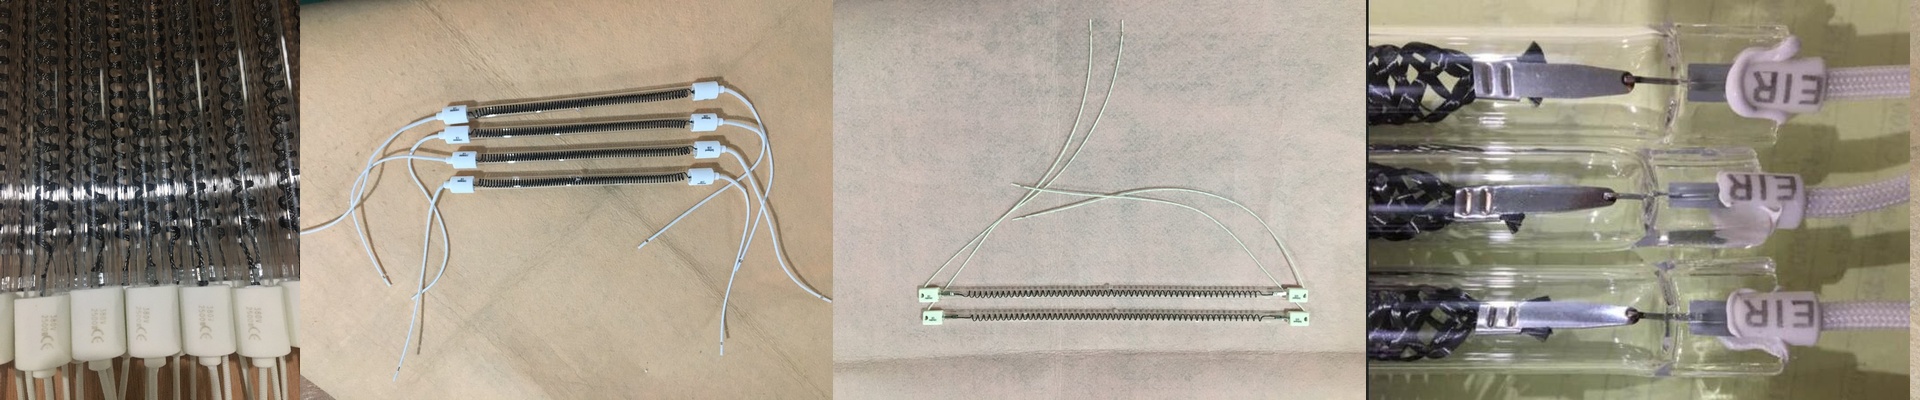
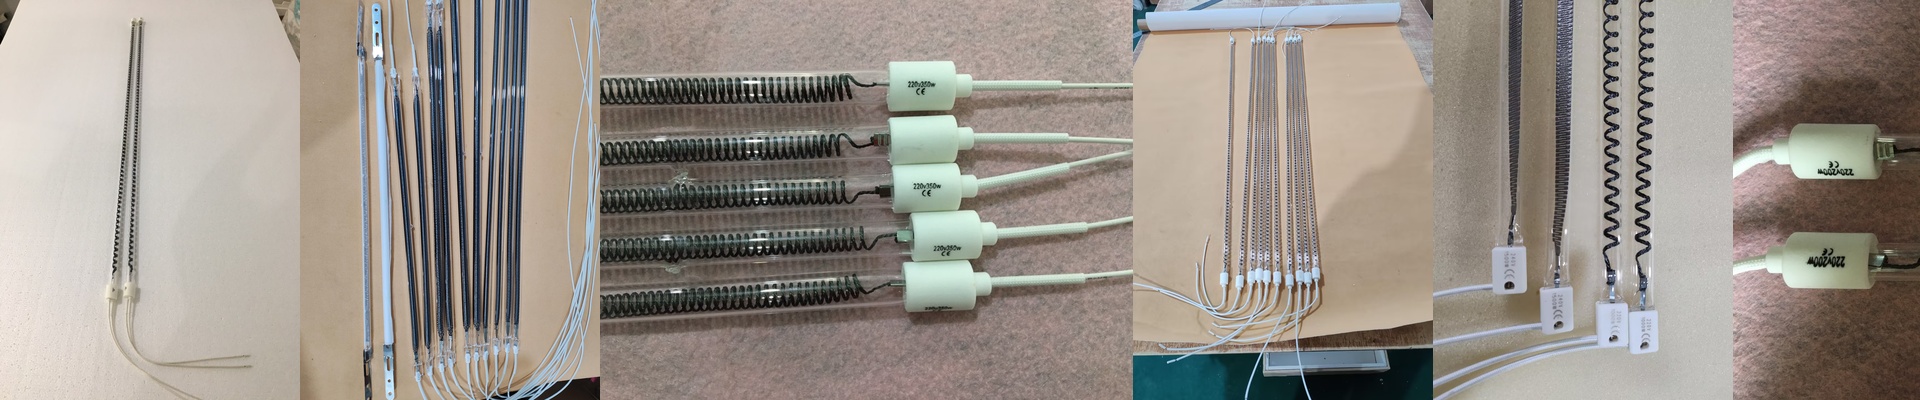
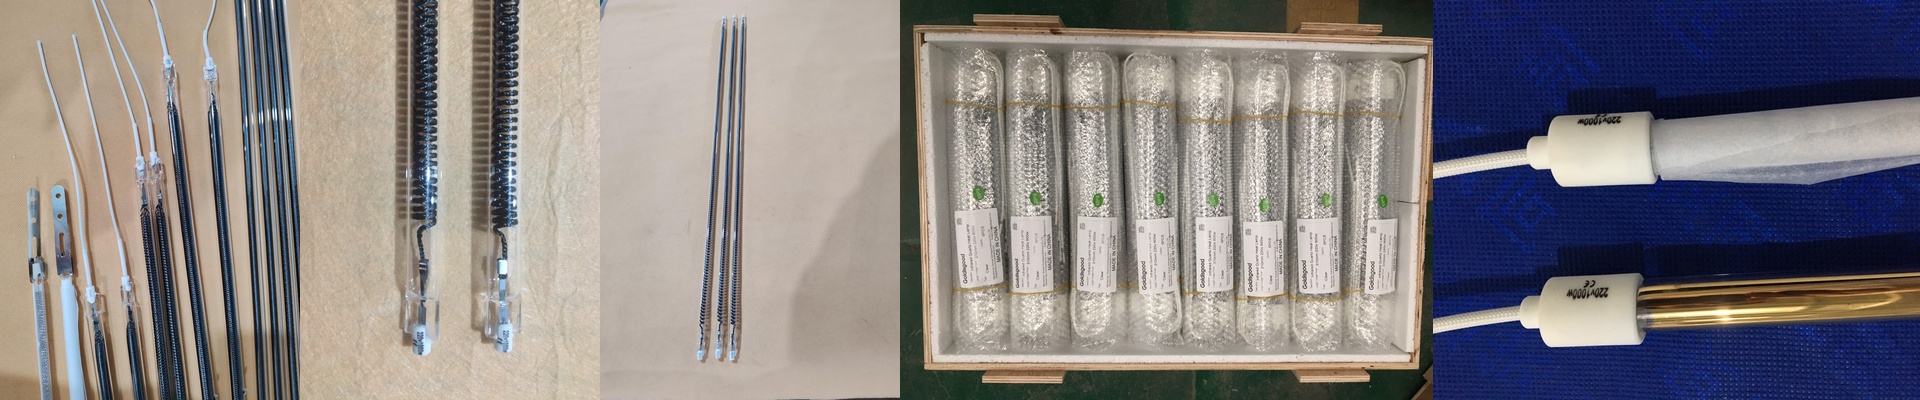
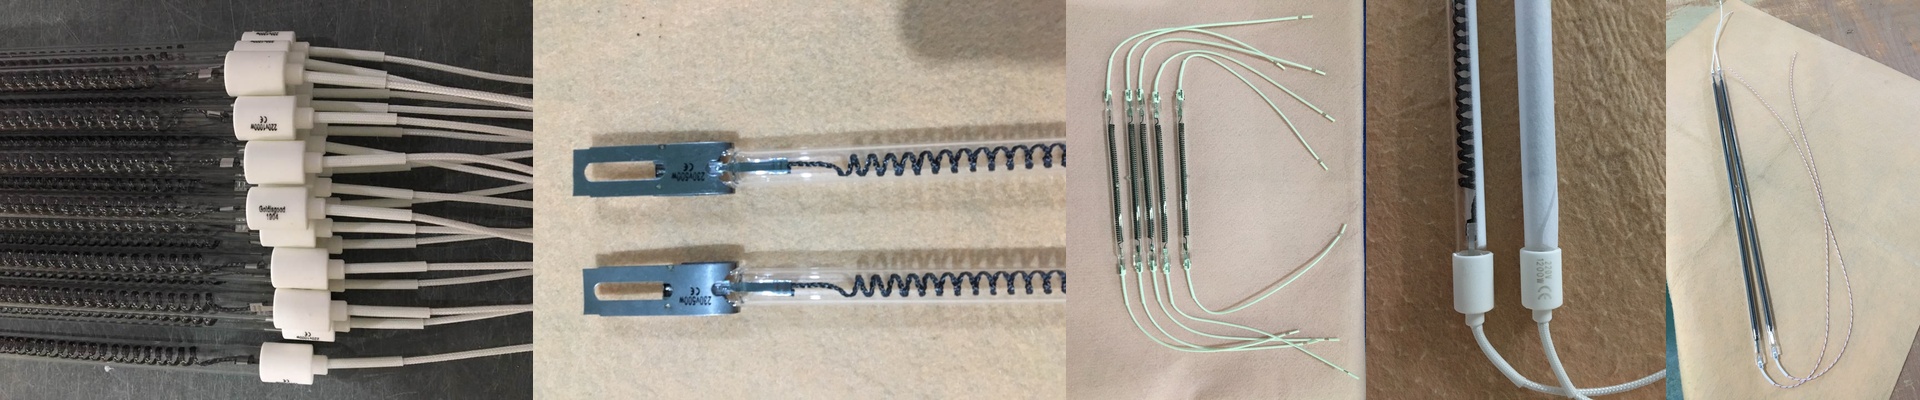
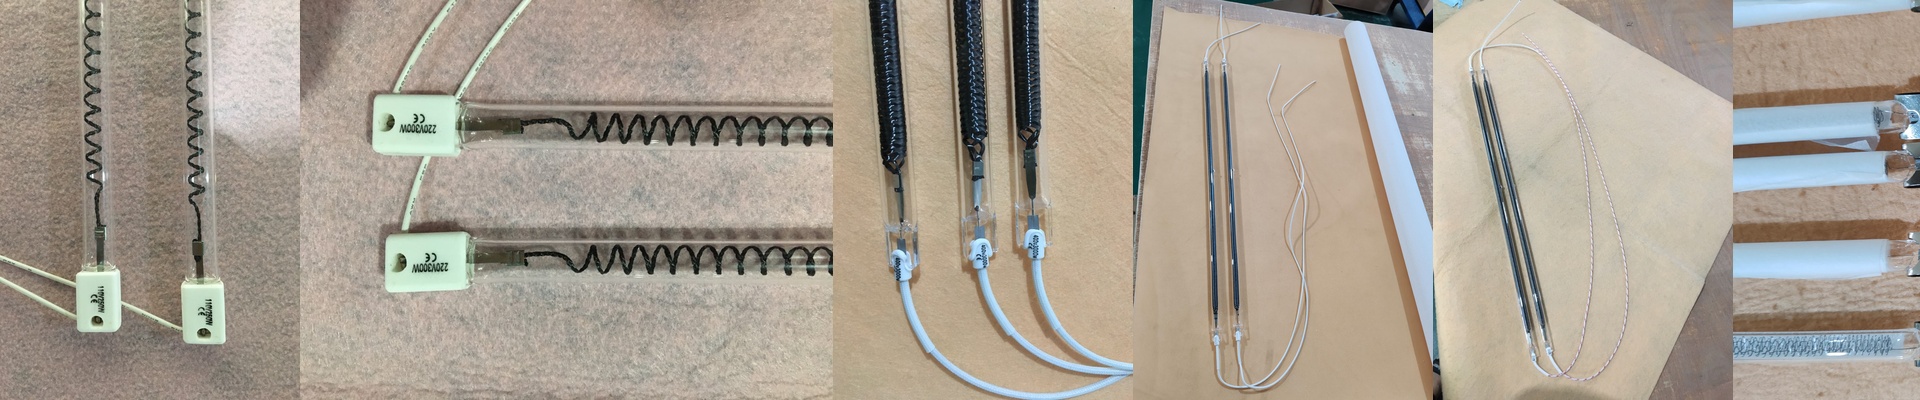
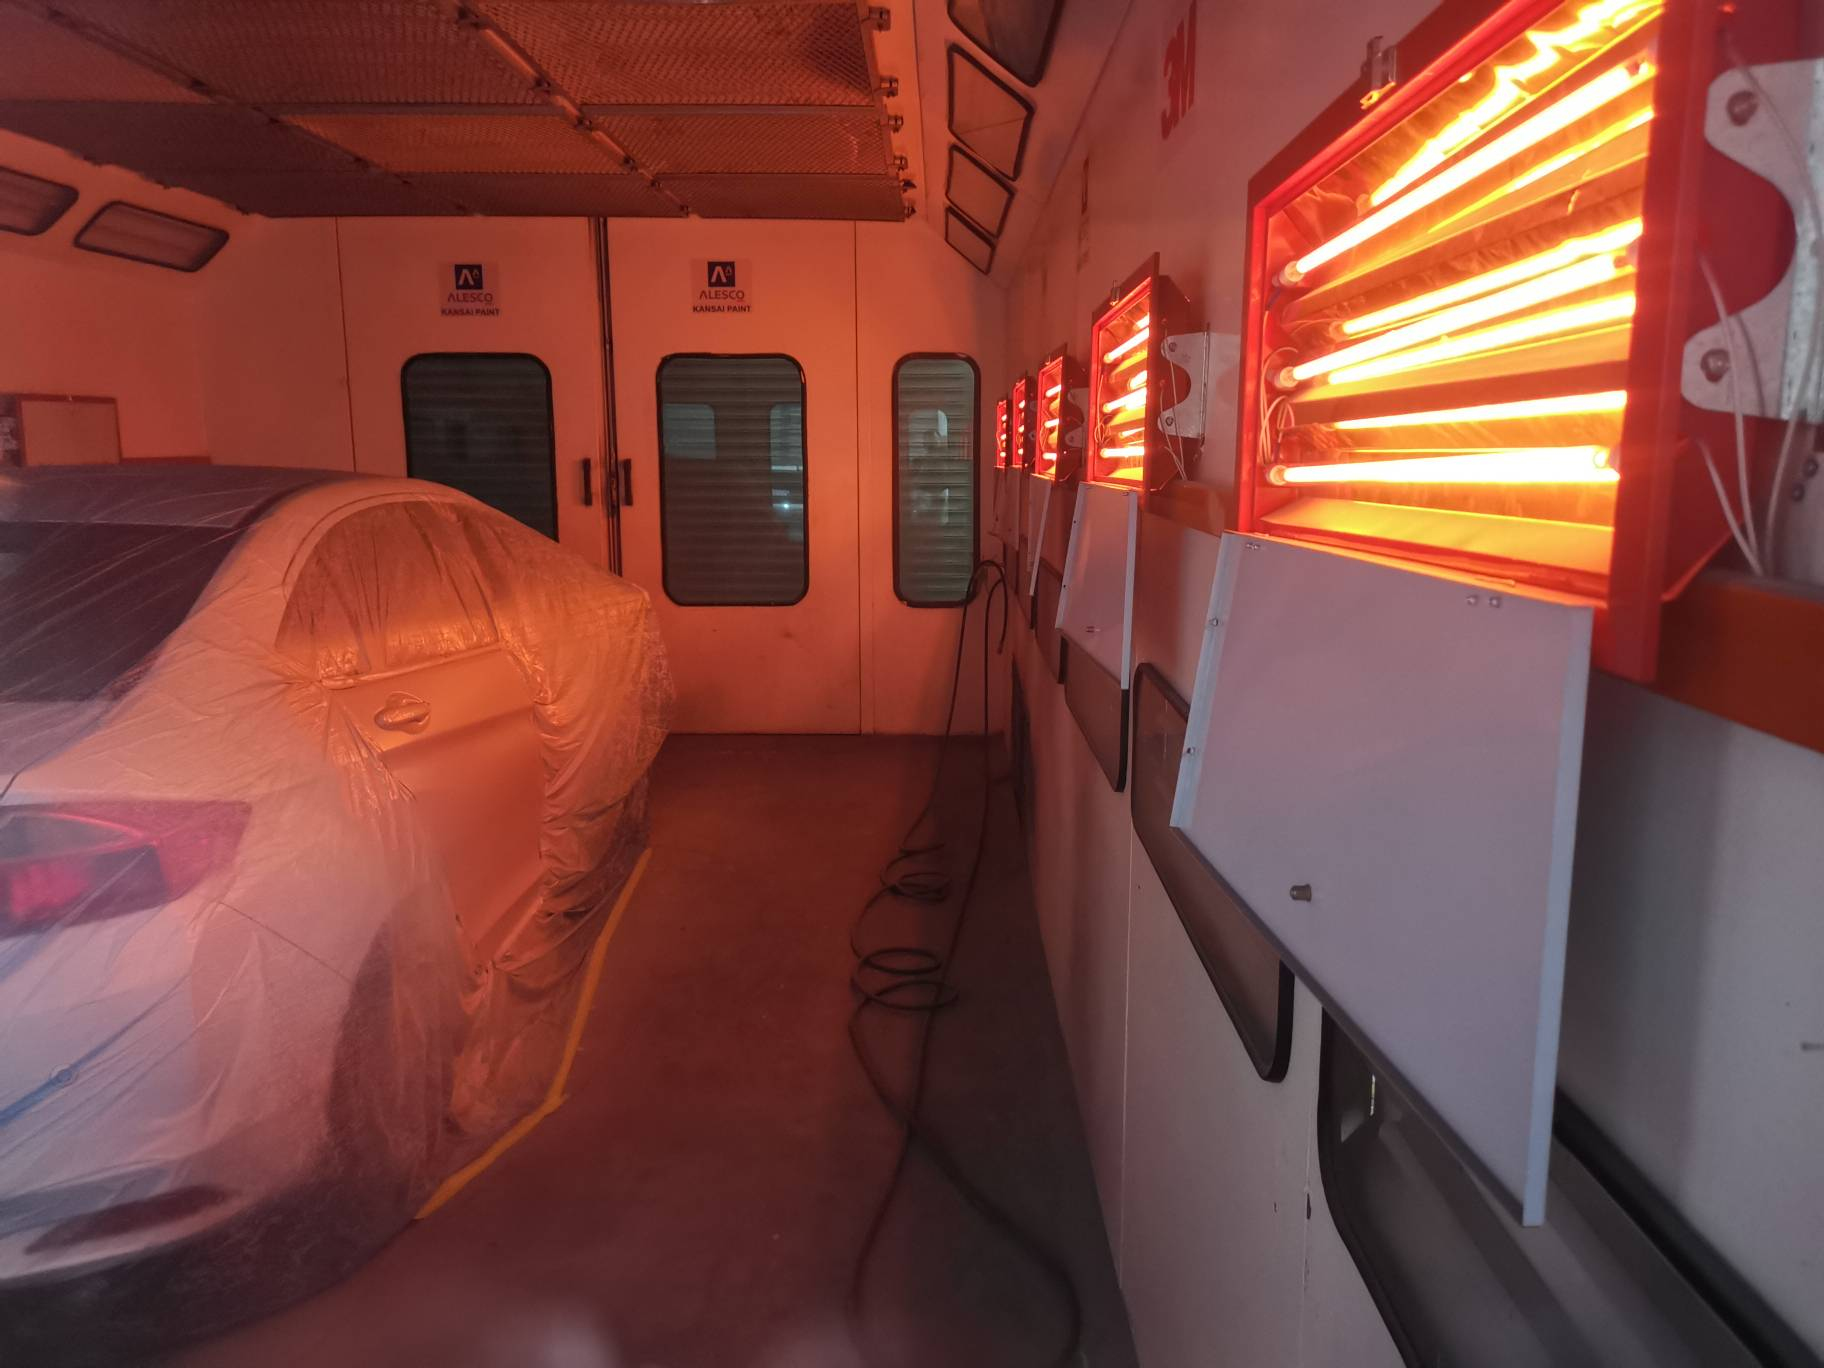
Я з’ясував, що для цього ідеально підходять емітери короткохвильового інфрачервоного випромінювання. Чому? Тому що можна контролювати рівень енергії, яка надходить до матеріалу, з точністю до мілісекунди. Це значно точніше.
Контроль температури
Більшість проблем з тріщинами виникає через те, що зовнішня частина колодки сохне раніше, ніж внутрішня. У результаті утворюється „тверда шкірка“, яка утримує гази всередині. Це приводить до проблем.
Щоб уникнути цього, ми використовуємо емітери з зонованим нагріванням. Замість того, щоб нагрівати все одночасно, можна регулювати потужність в залежності від положення колодок на конвеєрі. Це дозволяє ядру колодки нагріватися так само швидко, як і її поверхня.
Якщо ви працюєте з товстими матеріалами для гальм, вам знадобляться емітери високої щільності. Але будьте обережні: якщо ви вводите занадто багато енергії в невелику площу, краї колодки можуть бути пошкоджені. Важливо знайти оптимальну відстань між емітером та потужністю, щоб температура підвищувалася поступово.
Чому інфрачервоне випромінювання краще за старі печі
Якщо ви все ще використовуєте традиційні печі, ви покладаєтесь на гаряче повітря. Але будьмо чесними – повітря є поганим провідником тепла. Йому потрібно багато часу, щоб тепло потрапило в саму колодку, що призводить до нерівномірного нагрівання та слабких місць у структурі колодки.
Інфрачервоне випромінювання діє інакше – воно проникає прямо в матрицю смоли.
Я завжди рекомендую використовувати кварцеві трубки з покриттям для таких сушарок. Покриття дозволяє точно налаштувати спектр випромінювання, щоб він відповідав потребам фенолітної смоли. Це дозволяє економити енергію та прискорювати процес обробки колодок.
Практичні поради для виробництва
Як тільки система буде налаштована, приділіть час на налаштування контролерів PID. Вони повинні реагувати швидко. Якщо в системі є затримки, температура може перевищити необхідний рівень, що призведе до зіпсованої партії продукції. Це справжня проблема.
Ще одна порада: щомісяця перевіряйте правильність розташування відбивачів. На них накопичується пил, що знижує ефективність обробки та призводить до утворення „гарячих точок“. Саме ці „гарячі точки“ і є причиною тріщин, які ви намагаєтесь усунути. Тримайте їх чистими – і все буде гаразд.