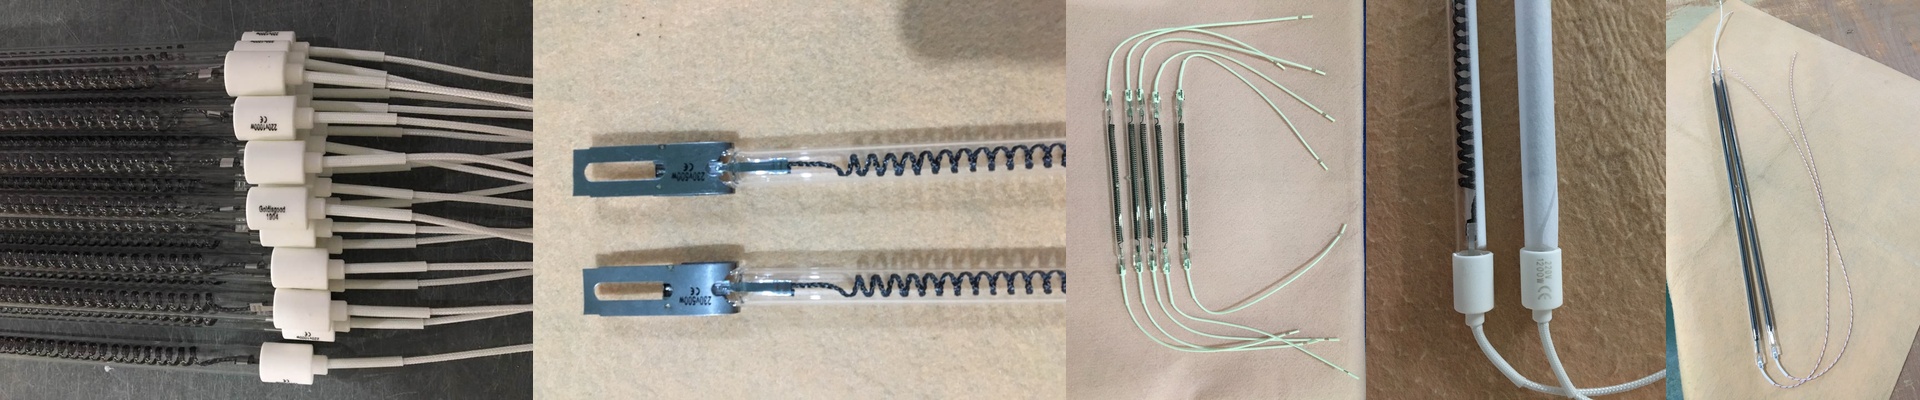
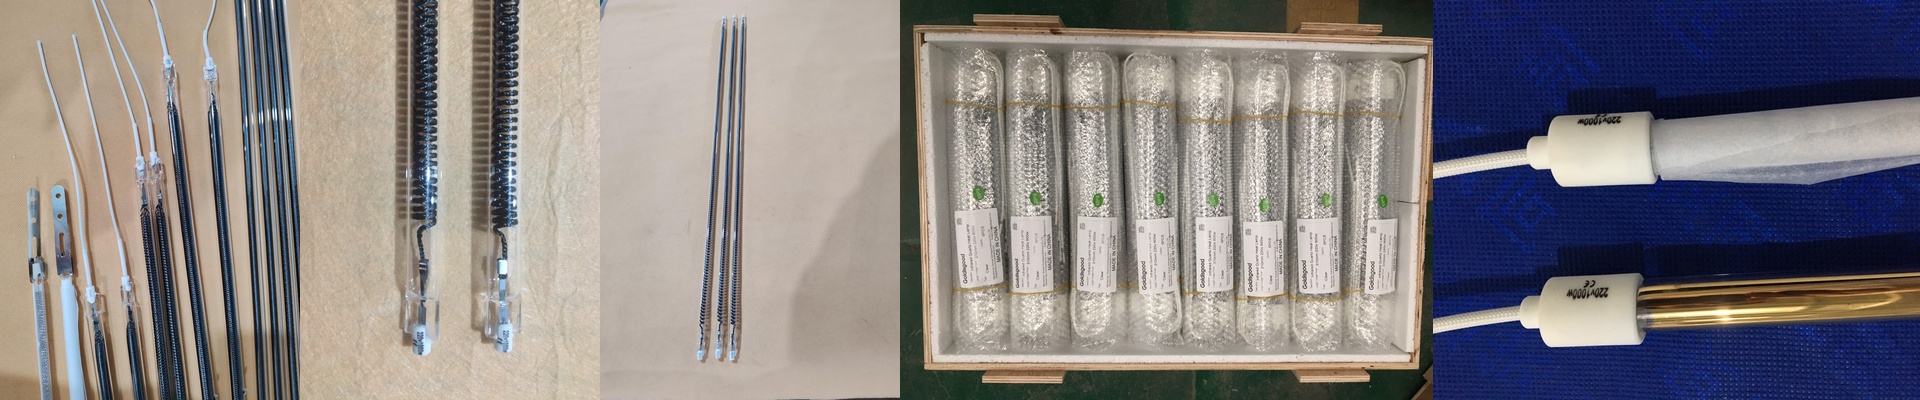
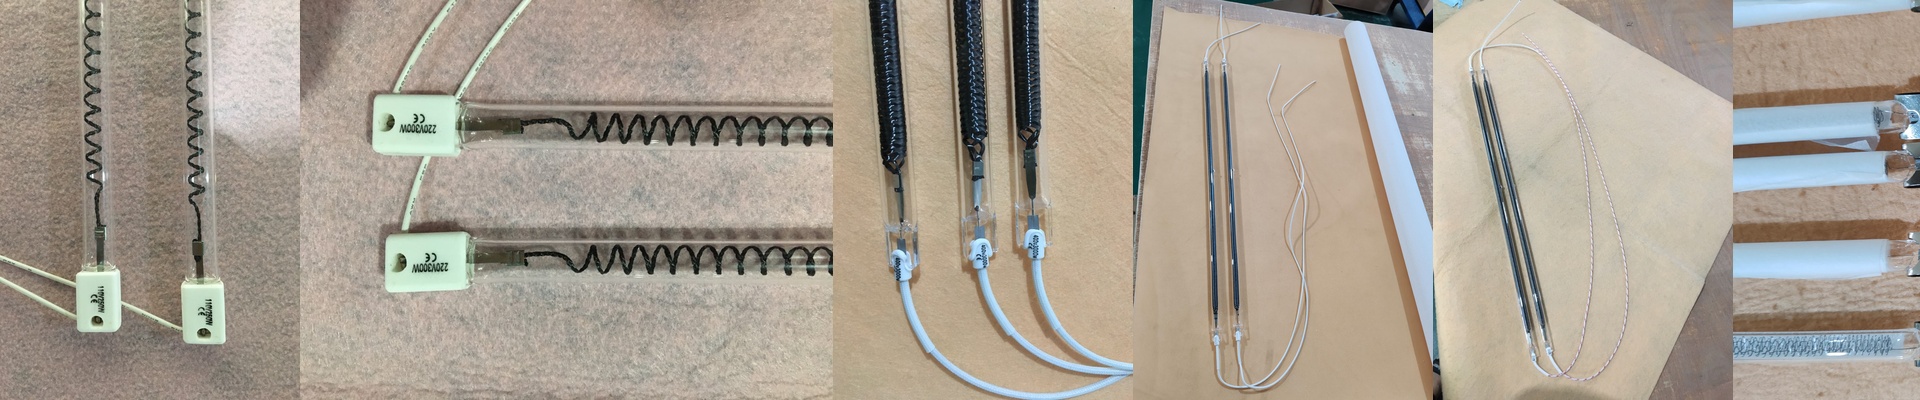
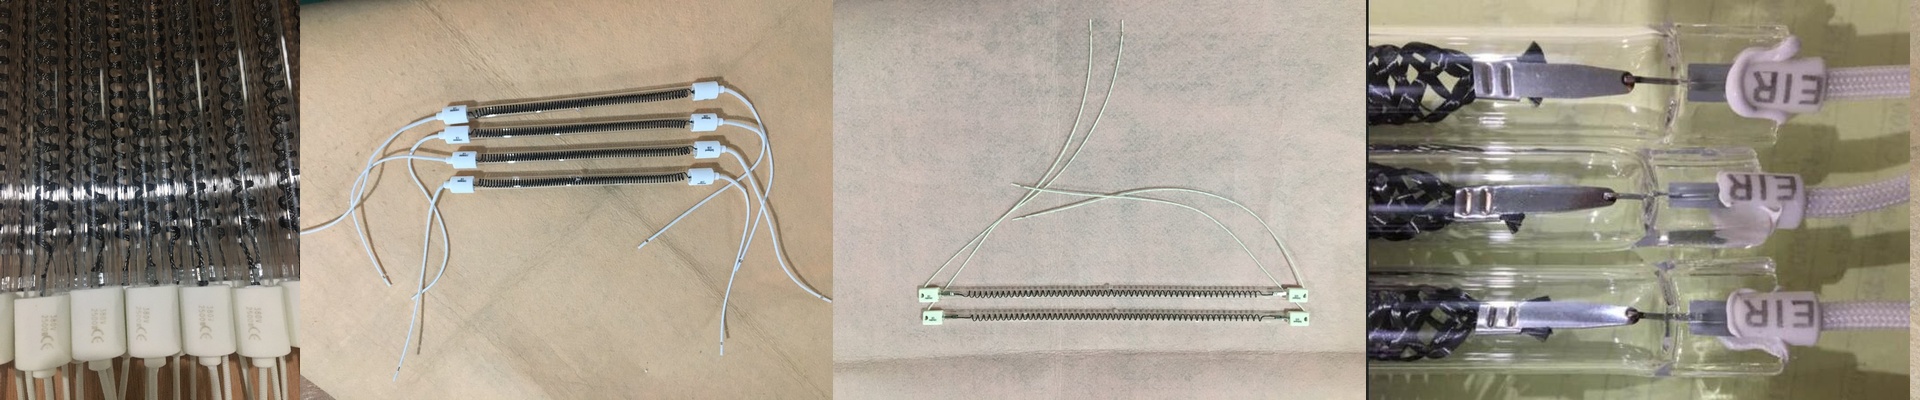
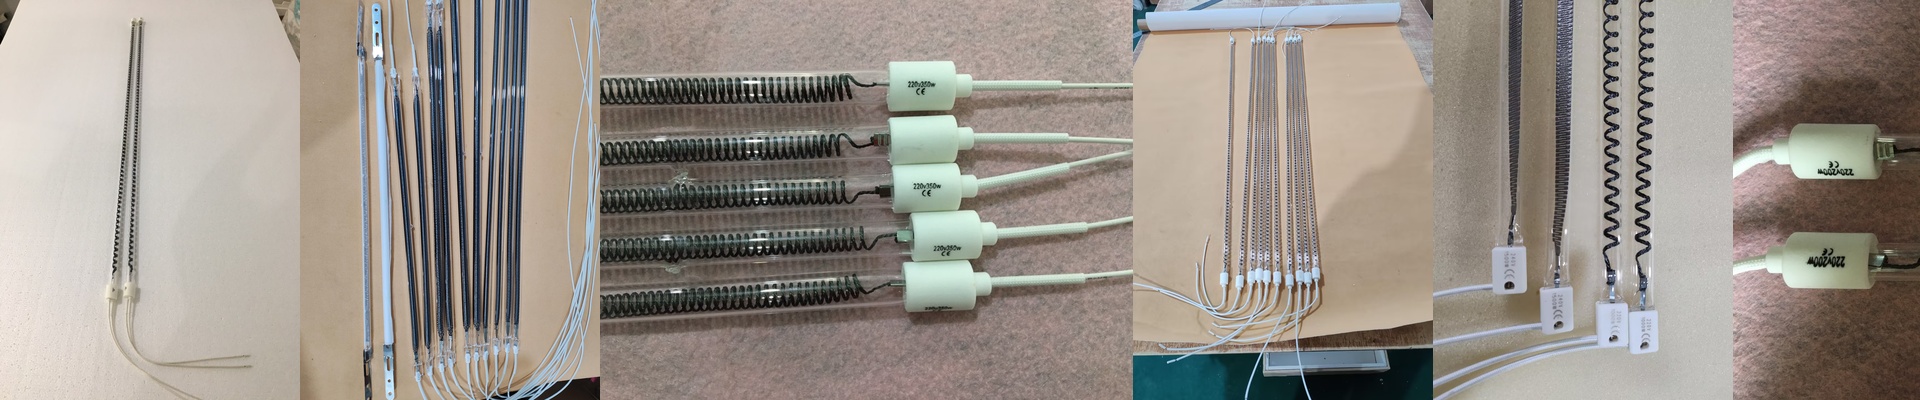
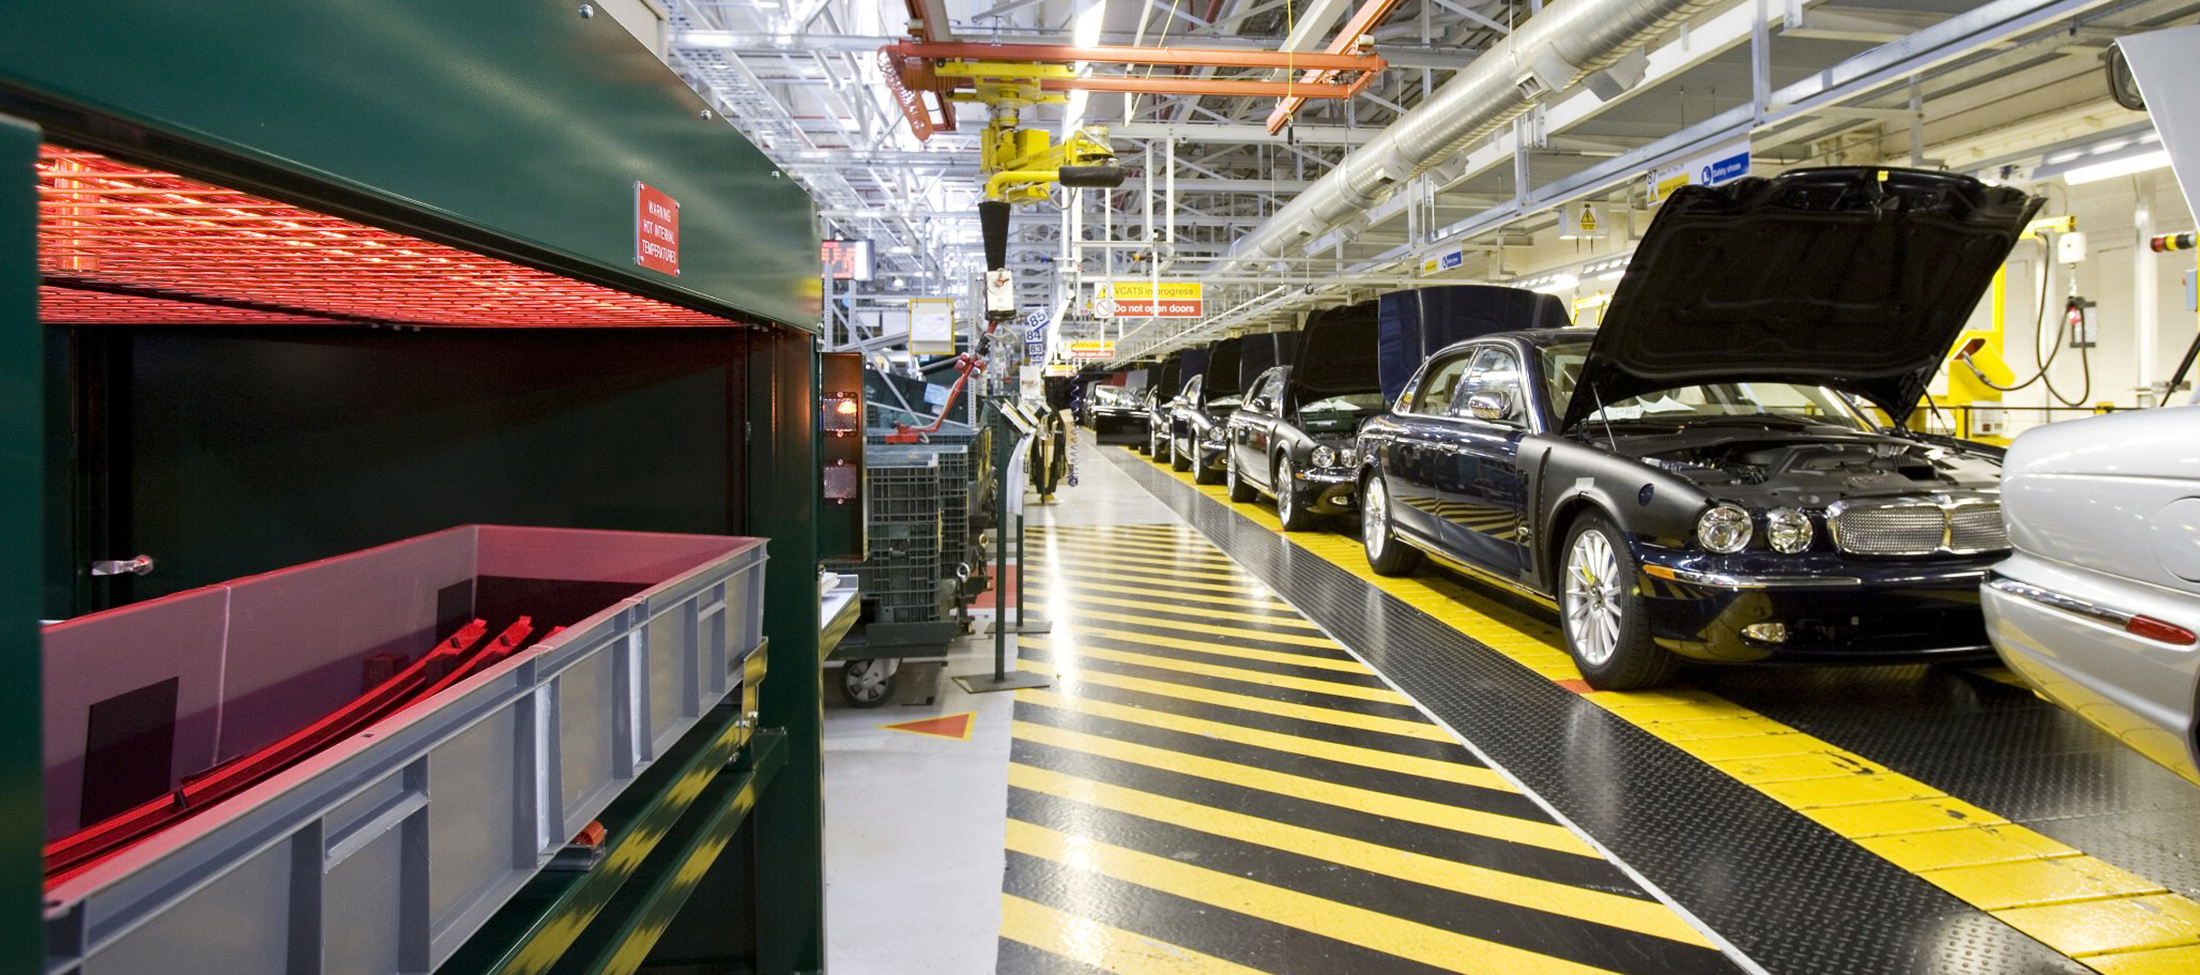
Jak zapobiec piskom hamulców za pomocą obróbki powierzchniowej metodą IR Nikt nie lubi tego przenikliwego dźwięku pochodzącego z hamulców. To irytujące, a zwykle oznacza, że podczas produkcji doszło do jakiegoś błędu. Zwykle winowajcą jest sposób utwardzania materiału ślizgowego. Jeśli zewnętrzna warstwa twardnieje szybciej niż wewnętrzna, powstają napięcia wewnątrz elementu oraz nieprawidłowe różnice gęstości. To nierównowaga powoduje wibracje. A te wibracje właśnie powodują ten pisk. Rozwiązujemy to dzięki grzaniu falami krótkimi metodą IR. Dostarczenie ciepła tam, gdzie jest to naprawdę konieczne Jeśli używasz standardowej pieczenia konwekcyjnego, w istocie ogrzewasz tylko powierzchnię elementu ślizgowego, mając nadzieję, że ciepło dotrze do jego środka. W dużych zakładach nie ma tak wiele czasu na to. Nasze lampy IR działają inaczej – emitują promieniowanie o długościach fali, które są pochłaniane przez materiał ślizgowy. Energia przenika głęboko do wnętrza elementu, dzięki czemu rdzeń i powierzchnia utwardzają się w tym samym tempie. W rezultacie otrzymujemy jednolity kawałek materiału. Żadnych niespodzianek. Mechanizm działania Aby to osiągnąć, używamy żarówek kwarcowych o dużej mocy. To nie są zwykłe żarówki – zostały dostosowane tak, aby szybko osiągać wymagane temperatury utwardzania. Najlepsze jest to, że można je bez problemu zainstalować w istniejącym układzie transportowym. Dodatkowo nakładamy na kwarc specjalne powłoki. Dzięki temu powierzchnia nie przegrzewa się, podczas gdy środek nadal się utwardza. Chodzi tu o równowagę. Rzeczywistość w zakładzie produkcyjnym Większa gęstość ciepła oznacza, że można przetwarzać większą ilość produktów, ale to też stanowi dodatkowy obciążenie dla systemu elektrycznego. Jeśli używasz takich żarówek, upewnij się, że twoja instalacja elektryczna jest w stanie poradzić sobie z takim obciążeniem. Nie chcesz przecież, aby wyłączano się bezpieczniki za każdym razem, gdy uruchamiasz maszynę. Trzeba też dobrze dostosować prędkość transportu. Jeśli elementy ślizgowe poruszają się zbyt szybko, rdzeń pozostaje niedostatecznie utwardzony. Zbyt wolno – a żywica się przypali. To delikatna sytuacja, dlatego prawidłowe ustawienie jest jedynym sposobem na utrzymanie stabilności.